Vi è mai capitato di sentire da un cliente: “Ho appena iniziato a forare e ho sentito una crepa” oppure “Stavo segando e la plastica fusa (trucioli) ha fermato la lama” o ancora “Il mio reparto di ispezione ha trovato crepe in tutti i miei pezzi”.
Posso anche dirvi cosa probabilmente ha detto la “cartiera”… “Hanno usato un trapano di dimensioni sbagliate o una velocità di avanzamento sbagliata o la lama della sega era del tipo sbagliato o avrebbero dovuto ricuocere il materiale tra un’operazione e l’altra”.
Lo dicevamo anche noi, finché di recente non abbiamo aiutato un cliente che richiedeva un tondino GL30 da 4 pollici di diametro di un’altra cartiera. Dai un’occhiata ai risultati ottenuti con il KT820GF30 da 4″ di Drake e con il 450GL30 di un altro produttore, testati in sequenza sulla stessa macchina, con lo stesso programma e gli stessi utensili.
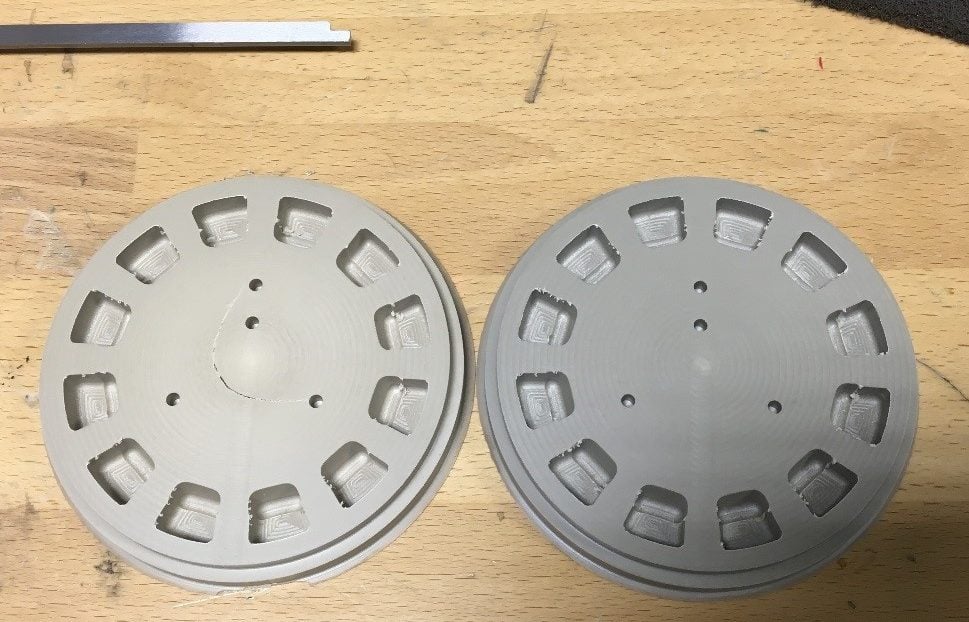
Ancora non ci crediamo… Guardate il video dei nostri ragazzi che eseguono le parti. https://www.youtube.com/watch?v=6CTtlMjOIa4
La buona notizia è che siamo riusciti a recuperare i pezzi poiché il pezzo finito aveva un ID sufficientemente grande.
Perché questa differenza?
La lavorazione per estrusione di materiali resistenti alle alte temperature come il PEEK richiede un processo accurato, con velocità molto basse, poiché il polimero fuso deve raffreddarsi dalla sua temperatura di fusione, superiore a 338 °C, fino alla temperatura ambiente. Questo gradiente di temperatura genera sollecitazioni termiche molto elevate nel materiale. Se a queste sollecitazioni termiche aggiungi le pressioni di estrusione e le sollecitazioni da cristallizzazione tipiche dei materiali semicristallini come il PEEK, ti ritrovi di fronte a una vera sfida di lavorazione. Se poi si aggiungono rinforzi come la fibra di vetro e/o di carbonio, che riducono la tenacità (allungamento), si ottiene una tempesta perfetta. Il tempo ha dimostrato che… “un processo di estrusione non ottimale non può essere superato da una ricottura dopo l’estrusione”.
L’approccio di Drake a tutti i nostri processi di estrusione e la nostra esperienza pluridecennale nella lavorazione del Torlon ci hanno permesso di individuare la giusta combinazione di temperature di fusione, pressioni e velocità per realizzare i profili in PEEK di grande diametro a bassa tensione più facilmente lavorabili disponibili in tutto il mondo.
Che ruolo ha la scelta della resina?
La nostra esperienza dimostra che i Grades KT PEEK di Solvay offrono vantaggi nella lavorazione, soprattutto quando si trattano barre di diametro maggiore e lastre con sezioni trasversali più spesse. Il peso molecolare più elevato e la più ampia distribuzione dei pesi molecolari garantiscono una migliore tenacità/resistenza agli urti per sopportare le sollecitazioni associate al processo di estrusione. Per fare un esempio, Drake produce barre in PEEK rinforzato con carbonio sia per Victrex che per Solvay, ma il PEEK Victrex CA è disponibile solo fino a un diametro di 1 pollice, mentre la barra in PEEK KT820CF viene estrusa fino a un diametro di 6,5 pollici, con l’intenzione di arrivare a dimensioni ancora maggiori.
Al momento disponiamo di barre con diametro di 4, 4,5, 5, 5,5, 6 e 6,5 pollici in PEEK vergine naturale, rinforzato con il 30% di fibra di vetro e rinforzato con il 30% di fibra di carbonio.
- Si cercano solo piccole quantità. Il prodotto è disponibile a magazzino in lunghezze di 60 pollici, ma può essere tagliato alla lunghezza desiderata.
- Preferite non segare i pezzi grezzi. Nessun problema, tagliamo anche i pezzi grezzi con la nostra sega di precisione Cosan.
- Sto già usando la canna di qualcun altro, ma sto cercando un materiale migliore. Voi ci fornite i dettagli e noi vi forniamo il campione.